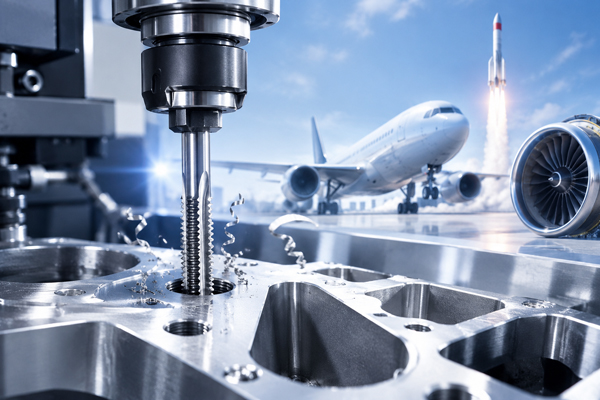
 在航空航天制造领域,小到仪表壳体、大到发动机涡轮盘,每一个螺纹孔都直接关系到整机的结构强度与飞行安全。钛合金、镍基高温合金等难切削材料的大规模应用,加上 MJ 螺纹严苛的精度与疲劳寿命要求,让攻丝成为既关键又极易出问题的工序 —— 丝锥崩刃、断锥、螺纹表面质量不达标,都可能导致昂贵工件报废,甚至埋下安全隐患。
深耕螺纹刀具研发制造的川昊精工(VKS),结合多年服务高端制造领域的经验,拆解航空航天攻丝的核心难点与丝锥选型逻辑。
一、航空航天攻丝的三大特殊挑战
不同于普通机械加工,航空航天场景对螺纹加工的要求几乎拉满了所有难度维度。
1. 材料本身就是 “难加工代名词”
航空航天核心结构件普遍采用高性能合金,每一种都对应着极端的攻丝痛点:
- 钛合金(Ti-6Al-4V 等):比强度高但导热性极差,切削热集中在刃口无法散出,同时材料弹性模量低,加工时会产生 “回弹抱紧” 效应,加剧丝锥磨损与粘刀风险。
- 镍基高温合金(Inconel、GH 系列):发动机热端部件的标配材料,常温硬度高、加工硬化极强,切削时刃口瞬间负荷大,普通丝锥几刀就会出现崩缺、磨钝。
- 航空铝合金(7075、2024):软质塑性材料,薄壁结构攻丝易出现翻边、毛刺、牙型塌陷,对螺纹成型精度要求极高。
- 复合材料与叠层结构:碳纤维复合材料与金属叠层攻丝,易出现分层、劈裂、毛刺,刀具磨损速度远超单一材料。
2. 结构工况复杂,容错率极低
航空航天零件多为薄壁壳体、深盲孔、小规格螺纹,加工刚性差、排屑空间有限:
- 薄壁件受切削力易变形,导致螺纹牙型不均、同轴度超差;
- 深盲孔攻丝切屑排出困难,极易堆积在孔底顶断丝锥;
- 大量 M3 以下微小螺纹,对丝锥刚性与刃口精度要求近乎苛刻。
3. 标准严苛,质量零容错
航空航天螺纹普遍采用MJ 螺纹标准(ISO 5855),相比普通公制螺纹,对牙底圆弧半径、表面粗糙度、牙型公差有更严格的控制,目的是提升螺纹疲劳强度,适应高振动、高载荷工况ISO。这意味着丝锥本身的牙型精度、刃口光洁度必须达到更高等级,普通标准丝锥无法满足合规要求。
二、航空航天专用丝锥的四大核心技术维度
一款丝锥能否胜任航空航天工况,本质上是对基材、涂层、几何设计、制造精度的综合考验。
1. 基材:红硬性是核心指标
航空航天加工切削温度高,普通高速钢(HSS)很快会出现退火软化。必须根据材料难度逐级升级:
- 含钴高速钢(HSS-E/M35/M42):钴元素显著提升高温红硬性,是钛合金、不锈钢加工的入门标配;
- 粉末冶金高速钢(PM-HSS):组织均匀致密,韧性与耐磨性兼备,适合复杂工况与断续切削;
- 硬质合金:超高硬度与耐高温性能,是镍基高温合金、高硬钢攻坚的必备材质。
2. 涂层:隔热减摩的第一道防线
涂层不仅提升表面硬度,更重要的是隔绝切削热、降低摩擦系数,抑制加工硬化:
- TiAlN 涂层:通用高温耐磨涂层,工作温度可达 800℃,适配钛合金、不锈钢等大多数场景;
- AlCrN 涂层:更高的高温抗氧化性与耐磨性,专为镍基高温合金、高速加工场景设计;
- DLC 类金刚石涂层:针对铝合金等软质材料,极低的摩擦系数可有效避免粘刀、积屑瘤。
3. 刃口结构:针对工况专项优化
- 加工钛合金、高温合金:采用大螺旋角设计,强化排屑能力,同时优化切削锥角度,分散单齿切削负荷;
- 薄壁薄板件:优先选用挤压丝锥,通过塑性变形成型螺纹,无切屑、孔口无毛刺,螺纹强度更高;
- 深盲孔:加长螺旋槽 + 内冷设计,确保切削液直达切削区,切屑顺畅排出。
4. 制造精度:保障 MJ 螺纹合规性
MJ 螺纹对牙底圆弧、牙型半角、螺距累积误差有严格公差要求,必须通过高精度 CNC 磨床加工,配合全尺寸牙型检测,才能保证丝锥加工出的螺纹符合航空航天标准。
三、四大典型航空材料的丝锥选型方案
| 工件材料 |
核心痛点 |
推荐丝锥配置 |
工艺要点 |
| 钛合金(TC4 等) |
导热差、回弹粘刀、加工硬化 |
含钴高速钢 / 粉末冶金 + TiAlN 涂层 + 大螺旋角 |
低速切削,选用极压攻丝油,刚性攻丝同步进给 |
| 镍基高温合金(GH、Inconel) |
硬度高、加工硬化极强、刃口冲击大 |
粉末冶金 / 硬质合金 + AlCrN 涂层 + 短切削锥 |
更低转速,充分冷却,建议采用间歇进给断屑 |
| 航空铝合金(7075 等) |
粘刀、毛刺、牙型塌陷 |
抛光刃口 + DLC / 氧化涂层 + 挤压丝锥 / 大前角螺旋丝锥 |
中高速切削,选用煤油或专用铝切削液 |
| 不锈钢 / 沉淀硬化钢 |
粘屑、刃口磨损快 |
含钴高速钢 + TiCN/TiAlN 涂层 |
中等转速,极压润滑,避免积屑瘤 |
四、航空航天攻丝的工艺控制要点
选对丝锥只是第一步,工艺匹配才能充分发挥刀具性能。
- 严格控制切削速度:难加工材料必须降速,钛合金线速度建议 10-20m/min,镍基高温合金控制在 5-15m/min,避免切削热集中导致刃口退火软化。
- 充分润滑冷却:优先选用带极压添加剂的专用攻丝油,深孔推荐采用内冷丝锥或高压冷却,确保切削液抵达刃口区域。
- 保证同轴度与刚性:使用高精度液压夹头或热缩夹头,减少径向跳动;薄壁件加装支撑工装,避免加工变形。
- 底孔精度管控:航空攻丝底孔公差要求更严,挤压丝锥与切削丝锥底孔尺寸不同,需严格对应计算,避免余量过大导致断锥。
- 寿命管理:建立刀具寿命台账,达到加工数量或出现刃口磨损、变色征兆及时更换,禁止 “带病作业” 导致工件报废。
五、川昊精工(VKS)航空航天领域解决方案
针对航空航天制造的特殊需求,川昊精工提供全系列高端螺纹刀具与定制化服务:
- 全材质高端丝锥:覆盖含钴高速钢、粉末冶金、硬质合金全系列基材,搭配 TiAlN、AlCrN 等多种涂层方案,适配钛合金、高温合金等难切削材料;
- MJ 螺纹专用丝锥:严格按照 ISO 5855 航空标准设计制造,牙型精度与牙底圆弧控制精准,满足疲劳强度要求;
- 非标定制服务:支持特殊规格、加长柄、内冷、特殊槽型等定制需求,适配深孔、薄壁、叠层材料等特殊工况;
- 现场技术支持:可根据工件材料与加工场景,提供丝锥选型、工艺参数优化、故障排查一体化服务,助力企业提升螺纹加工合格率与刀具寿命。
结语
航空航天攻丝的难度,从来不是 “把螺纹做出来” 这么简单,而是在难切削材料、复杂结构、严苛标准三重约束下,实现稳定、可靠、可追溯的高质量加工。选对专业的螺纹刀具合作伙伴,从刀具设计源头匹配工况,才能在保障质量安全的同时,有效降低高端制造的刀具成本与报废风险。
 浏览手机站
 官方微信
 全国服务热线