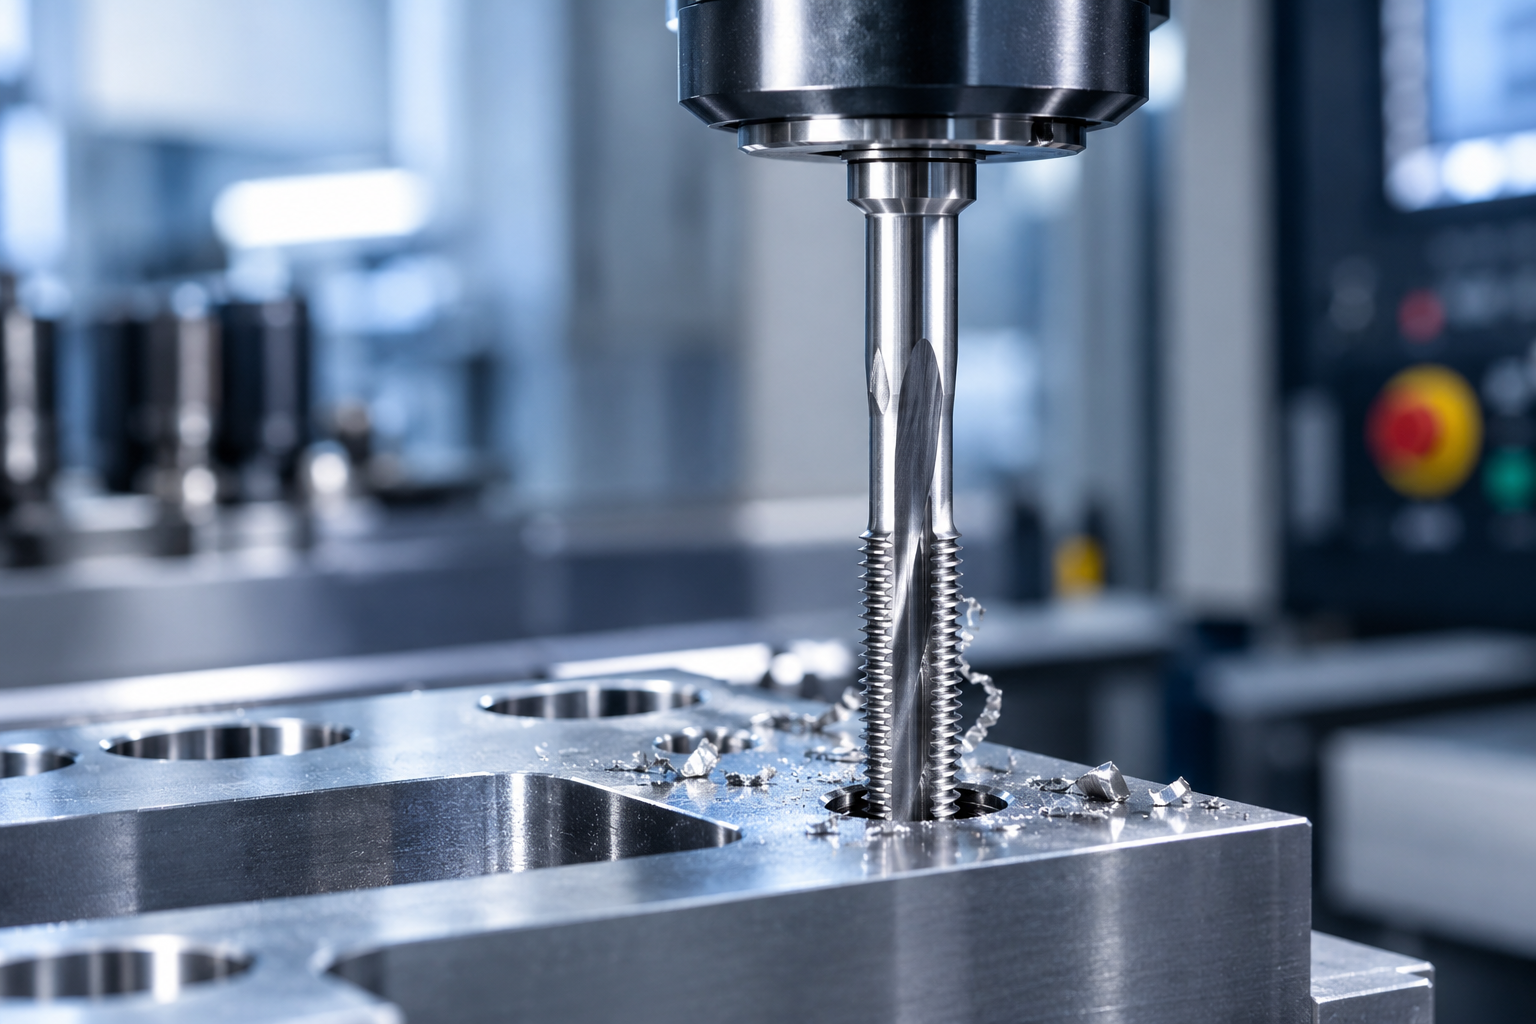
攻牙(攻丝)是用丝锥在底孔中加工内螺纹的工序,也是螺纹加工中变量最多、最难稳定的一环:参数设错,轻则烂牙、磨损加剧,重则断锥卡死在工件里。本文从进给、切削速度、底孔直径三个核心参数讲起,帮你一次设对。
一、进给量:攻牙唯一的”定数”
攻牙与普通切削最大的区别是:丝锥进给量由螺纹螺距决定,不能自由设定:
F = n × P
F 为进给量(mm/min),n 为主轴转速(r/min),P 为螺距(mm)。以 M10×1.5 为例,转速 800 r/min 时,进给必须精确等于 800×1.5=1200 mm/min,多一分少一分都会乱牙。CNC 机床上应优先采用同步攻牙(刚性攻牙,如 G84 循环),让主轴旋转与进给严格同步,盲孔深度精确、螺纹一致性好;使用浮动攻牙夹头时则要留足轴向补偿量,避免丝锥额外受力、加速磨损。
二、切削速度:按材料选,按直径调
切削速度 Vc(m/min)与转速 n 的换算关系为:
n = 1000 × Vc /(π × D)
D 为丝锥外径(mm)。同样速度下,丝锥直径越大转速越低;材料越硬、越黏、越易加工硬化,速度越要保守,否则刃口高温会造成熔着、崩刃甚至断锥。
HSS 切削丝锥参考攻牙速度(良好润滑条件):
|
材料
|
参考速度(m/min)
|
|
低碳钢
|
8~15
|
|
中碳钢
|
6~12
|
|
合金钢(SCM 等)
|
7~12
|
|
不锈钢(SUS)
|
3~9
|
|
铸铁(FC)
|
8~10
|
|
铝合金
|
15~25
|
|
铜合金
|
8~20
|
|
调质钢(HRC25~45)
|
3~5
|
小直径取上限、大直径取下限;带 TiN、TiAlN 涂层的丝锥,相同工况下通常可比普通高速钢丝锥提速两到三成。
三、底孔直径:螺纹成形的”地基”
底孔太小,切削负载剧增、丝锥易断;太大则牙型浅、连接强度不足。记住两条经验公式:
- 切削丝锥:底孔直径 ≈ 公称直径 − 螺距,如 M10×1.5 的底孔约 8.5 mm;
- 挤压丝锥:无排屑槽、靠材料塑性流动成形,底孔需加大,钢铁件约为公称直径 − 0.53×螺距,攻牙扭矩约为切削丝锥的 2~3 倍,须配合良好润滑。
四、冷却润滑与排屑:参数之外的胜负手
攻牙切削区温度高、切屑排出困难,润滑不到位时参数再正确也会熔着、烂牙。孔深超过 2~3 倍直径的深孔攻牙,建议用带内冷油孔的螺旋槽丝锥,让切削液直达切削区;不锈钢等黏性材料应使用含极压添加剂的攻牙油。
五、三个常见误区
一是盲目提速,把速度直接拉满,结果螺纹烧结、断锥——应从材料下限起步、稳定后再提升;二是忽略直径影响,M3 与 M24 用同一转速,小锥没事、大锥过热磨损;三是把挤压丝锥当切削丝锥用,参数和底孔完全不同,照搬必出问题。
螺纹加工没有”万能参数”,只有基于材料、丝锥结构、机床和冷却条件组合出的正确参数。川昊精工旗下 VKS 品牌丝锥覆盖直槽、螺旋槽、螺尖、挤压、硬质合金等全系列结构,配合 TiN/TiAlN 涂层,高耐磨、排屑顺畅,广泛应用于航空航天、汽车零部件、3C 电子等精密制造领域。选对丝锥、配好参数,攻牙才能高效、稳定、耐用。
 浏览手机站
 官方微信
 全国服务热线