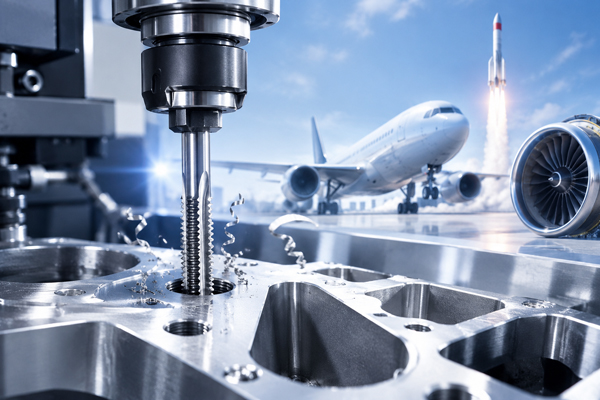
在航空航天制造领域,小到仪表壳体、大到发动机涡轮盘,每一个螺纹孔都直接关系到整机的结构强度与飞行安全。钛合金、镍基高温合金等难切削材料的大规模应用,加上 MJ 螺纹严苛的精度与疲劳寿命要求,让攻丝成为既关键又极易出问题的工序 —— 丝锥崩刃、断锥、螺纹表面质量不达标,都可能导…
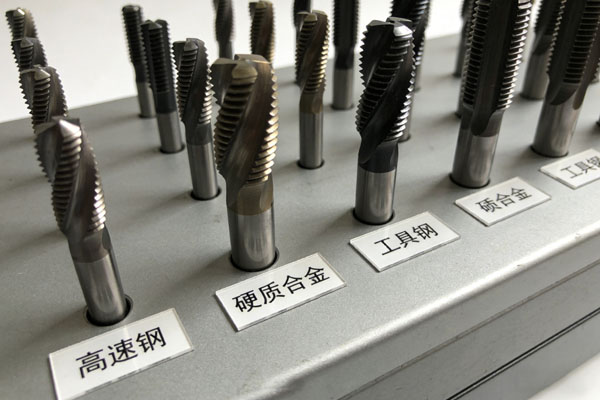
在机械加工、钣金五金、精密制造工序中,攻丝是难度极高、容错率极低的核心工序。不同工件材料的硬度、韧性、排屑特性、加工硬化差异极大,同款丝锥适配不同材料,会出现寿命暴跌、粘刀烂牙、崩刃断锥、螺纹毛刺等各类问题。 多数车间攻丝故障,并非操作失误,核心是材料特性与丝锥材质、…
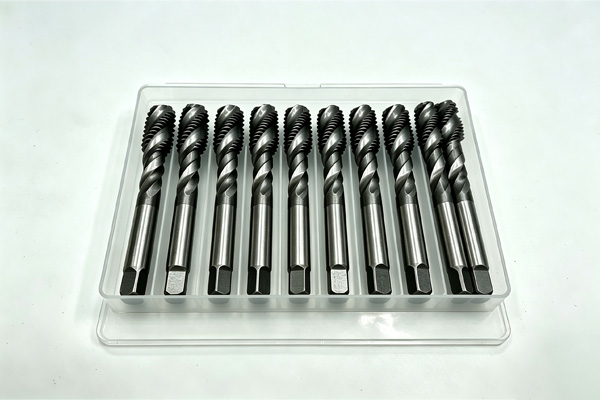
在机械加工行业,不锈钢攻牙一直是公认的高难度工序。相比于普通碳钢、铁件攻牙,不锈钢材质自带粘性大、硬度高、加工硬化快、排屑困难的特性,无论是数控机攻还是手动攻牙,都极易出现丝锥断裂、螺纹烂牙、牙面拉伤、丝锥卡死咬死等问题,不仅损耗刀具、增加生产成本,还会大幅降低加工…
汽车零部件螺纹是整车装配的核心基础,车身、底盘、发动机、新能源三电系统的上千个螺纹孔,直接决定整车装配强度、密封性能与行车安全。汽车行业不同于普通五金加工,对螺纹精度、一致性、疲劳强度、零缺陷率有着严苛标准,一旦出现烂牙、滑牙、丝锥断裂、螺纹精度偏差,极易引发零部…

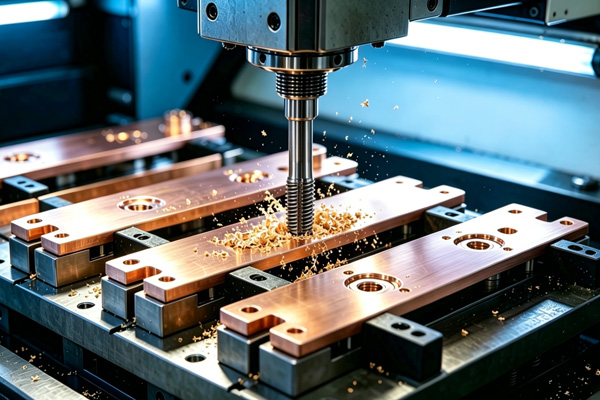
铜及铜合金广泛应用于电子连接器、卫浴五金、新能源铜排等领域,因牌号多、软硬差异大,攻牙常出现粘刀、毛刺多、精度不稳等问题。以下梳理核心技术要点,助力快速优化加工方案。 一、四大核心加工难点 材质特性跨度大:紫铜 / 无氧铜粘性强、延展性高,极易粘刀积屑;铅黄铜切削性…
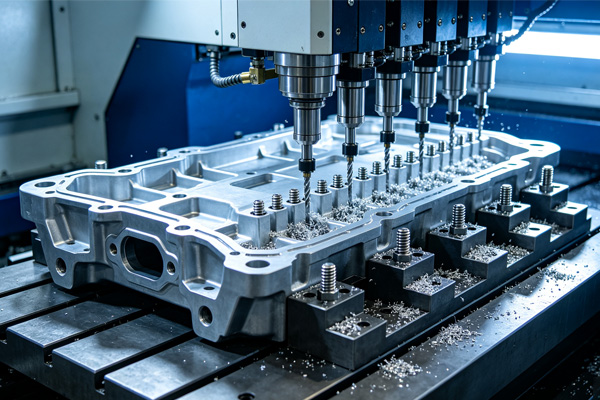
随着新能源、3C、航空航天领域轻量化需求提升,铝合金零部件应用持续增长。攻牙作为铝件后加工的核心工序,粘刀、烂牙、断丝锥、通止规不合格是行业普遍痛点。以下是铝件攻牙的核心技术要点梳理。 一、四大核心难点 易积屑粘刀:铝熔点低、延展性强,切削升温后铝屑易粘附刃口形成积屑瘤…
服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线