在机械加工、钣金五金、精密制造工序中,攻丝是难度极高、容错率极低的核心工序。不同工件材料的硬度、韧性、排屑特性、加工硬化差异极大,同款丝锥适配不同材料,会出现寿命暴跌、粘刀烂牙、崩刃断锥、螺纹毛刺等各类问题。
多数车间攻丝故障,并非操作失误,核心是材料特性与丝锥材质、槽型、工艺参数不匹配。深耕螺纹刀具研发制造的四川川昊精工机械有限公司,结合多年现场服务经验,针对碳钢、不锈钢、铝合金、铸铁、高硬度钢五大主流加工材料,整理专属丝锥选型方案、加工痛点、工艺参数与避坑技巧,适配批量量产与精密加工场景。
一、普通碳钢(Q235、45#钢):通用工况,追求稳定高寿命
碳钢是加工最普遍的材料,硬度适中、切屑长度均匀、加工难度低,但批量量产时易出现积屑瘤、丝锥快速磨损,影响加工一致性。
加工核心痛点:高速加工易积屑、长期量产刃口磨损快、通孔排屑不畅易划伤螺纹
适配丝锥选型:
实操工艺参数:切削转速800-1200r/min,采用普通硫化切削油润滑,底孔严格对照标准尺寸,避免余量过大加剧磨损。
川昊精工适配方案:川昊精工HSS高速钢通用丝锥,槽型经过优化,切削阻力低、耐磨性强,专为碳钢批量加工设计,螺纹光洁度高、寿命稳定,完全适配常规机加工量产工况。
二、不锈钢(SUS304/316):难加工材料,专治粘刀崩刃
不锈钢韧性大、导热性差、极易产生加工硬化,是行业公认的攻丝难题。加工中最常见问题就是粘刀、积屑瘤、刃口崩缺、丝锥卡死断裂,也是刀具损耗最高的工况之一。
加工核心痛点:材料粘刃严重、加工硬化快、切削热量集中、扭矩大易断锥
适配丝锥选型:禁止使用普通高速钢丝锥,必须选用M35/M42含钴高速钢丝锥
实操工艺参数:降低切削转速,控制在300-600r/min,必须使用不锈钢专用极压攻丝油,强化润滑降温,减少材料粘连。
川昊精工适配方案:川昊精工不锈钢专用含钴丝锥,采用进口M35含钴高速钢基材,搭配TiAlN高温耐磨涂层,红硬性极强,有效抵抗不锈钢加工硬化与粘刀问题,刀具寿命是普通丝锥的3-5倍,完美适配不锈钢持续量产加工。
三、铝合金、铜材:软质塑性材料,杜绝毛刺烂牙
铝、铜属于高塑性软质材料,质地软、易变形、排屑细碎,加工最大问题不是断刀,而是粘刀、螺纹毛刺、牙型塌陷、精度超差,尤其薄板攻丝故障频发。
加工核心痛点:材料易粘附刃口、切屑絮状堆积、孔口翻边毛刺、牙型不饱满
适配丝锥选型:优先选用挤压丝锥,次选大容屑槽专用螺旋丝锥
软质材料塑性极佳,挤压成型无切屑,从根源杜绝排屑划伤、毛刺问题,同时金属纤维连续,螺纹抗拉强度更高。
实操工艺参数:转速可适当提高,控制在1000-1500r/min,选用煤油或铝专用切削液,底孔需适度放大0.05-0.1mm,避免挤压过度导致烂牙。
川昊精工适配方案:川昊精工铝铜专用挤压丝锥与大槽型螺旋丝锥,刃口锋利、容屑空间大、防粘刀效果优异,专门针对软质材料特性优化,加工螺纹光洁无毛刺,适配钣金、精密电子零件加工。
四、铸铁(灰铸铁、球墨铸铁):脆性材料,主打耐磨抗冲击
铸铁材质硬脆、含硬质颗粒,切屑呈粉末状,无粘连问题,但对丝锥刃口冲击磨损极大,普通丝锥极易快速磨钝、崩齿。
加工核心痛点:刃口磨损快、点状崩齿、螺纹粗糙度差、粉尘堵槽
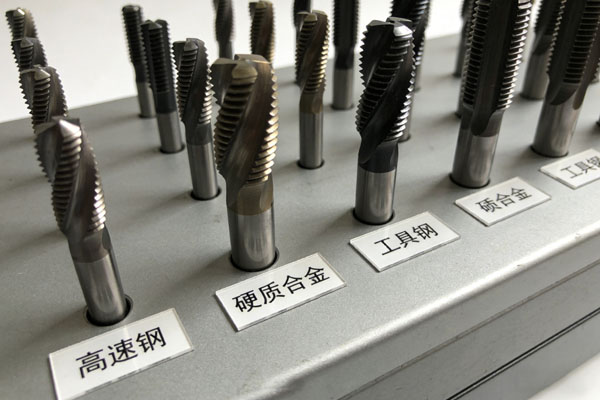
适配丝锥选型参考:可优先选用直槽丝锥,搭配高硬度耐磨涂层,推荐粉末冶金高速钢或硬质合金材质。
铸铁切屑为粉末状,直槽结构排屑顺畅无堆积,结构刚性强,抗冲击性优于螺旋槽丝锥,是脆性材料专属选型。
实操工艺参数:中等转速600-800r/min,采用干式加工或少量润滑即可,无需大量切削液,避免粉尘结块堵槽。
川昊精工适配方案:川昊精工铸铁专用耐磨直槽丝锥,基材硬度高、刃口强度足,搭配耐磨防护涂层,抗颗粒冲击、耐磨损,有效解决铸铁加工丝锥快速磨钝问题,大幅降低换刀频次。
五、高硬度钢、模具钢(HRC40-50):高硬难切削,严控刚性与精度
淬火钢、模具钢等高硬度材料,硬度高、切削阻力极大,对丝锥材质、刚性、刃口工艺要求极高,普通高速钢丝锥完全无法适配,极易直接崩断。
加工核心痛点:切削扭矩大、刃口易崩裂、丝锥刚性不足变形、螺纹精度难保证
适配丝锥选型:专用粉末冶金高速钢丝锥、硬质合金丝锥
粉末冶金材质晶粒均匀、强度韧性兼备,硬质合金材质超高硬度耐磨,专为高硬度材料攻坚设计。
实操工艺参数:低速加工,转速控制在200-400r/min,采用重负荷极压切削油,减少切削阻力,避免高温烧刀。
川昊精工适配方案:川昊精工高硬度材料专用丝锥,采用高端粉末冶金与硬质合金基材,优化刃口韧性与刚性,可稳定加工HRC50以内高硬钢材,解决高硬材料攻丝崩刀、精度差的行业难题,支持非标规格定制。
六、通用选材核心原则 | 告别盲目试刀
1、软塑材料(铝、铜、低碳钢):优先挤压丝锥,追求无毛刺、高强度、长寿命;
2、韧性粘料(不锈钢):必选含钴材质+专用涂层,降低硬化与粘刀风险;
3、脆性材料(铸铁):优选直槽耐磨丝锥,侧重抗冲击、耐磨损;
4、高硬材料(模具钢):选用粉末冶金/硬质合金高端丝锥,保障刚性与强度。
结语
攻丝加工的核心难点,从来不是操作速度,而是材料与刀具的精准匹配。同款外观的丝锥,对应不同材质、工况的加工效果天差地别,选对刀具能大幅减少断刀、返工、报废问题,显著降低综合加工成本。
作为专业螺纹刀具研发生产厂家,四川川昊精工机械有限公司深耕行业多年,覆盖全材质、全规格丝锥产品,针对各类加工材料提供标准化选型方案与非标定制服务,从刀具源头解决不同材料的攻丝痛点,助力各大加工企业提质降本、高效量产。
 浏览手机站
 官方微信
 全国服务热线