五金加工现场,丝锥崩牙、断牙是高频失效难题。不少从业者第一反应归因为丝锥质量不佳,反复更换品牌、材质与涂层却收效甚微。事实上,绝大多数丝锥早期失效,都源于日常使用中容易忽略的操作误区。结合四川川昊精工在丝锥研发与现场应用中的经验,本文梳理七大高频误区,助力从源头减少断…
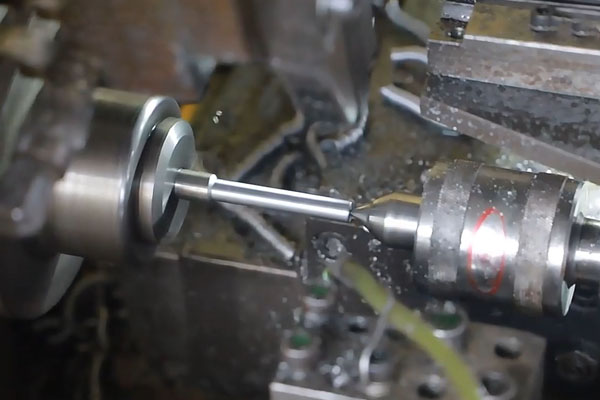
很多加工企业常会遇到:同规格、外观相近的丝锥,实际寿命却相差数倍,有的能稳定加工上千个孔,有的仅加工几十个就出现磨损、崩刃甚至断裂。这其中的差异远不止 “品牌不同” 这么简单。 专注螺纹刀具研发制造的川昊精工(VKS),结合多年行业服务经验,拆解决定丝锥耐磨性的核心隐藏因素。…
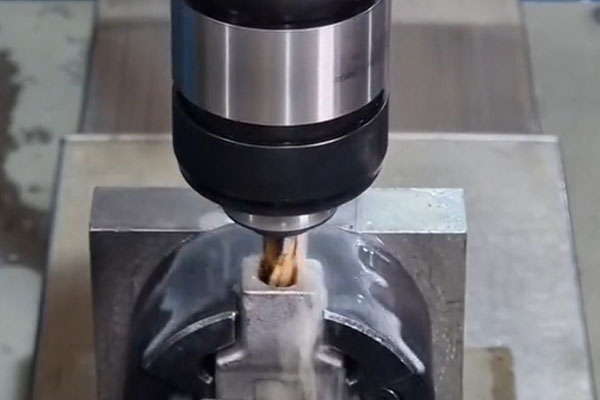
在精密钣金与五金加工中,0.5-2mm 冲压薄板的攻丝工序极易出现孔口毛刺、翻边、烂牙问题,轻则影响装配外观,重则导致产品报废。本文结合川昊精工在螺纹刀具领域的实践经验,拆解毛刺核心成因与落地解决路径。 一、薄板攻丝的先天短板 冲压薄板通常仅能形成 2-4 圈有效螺纹,存在三大先天…
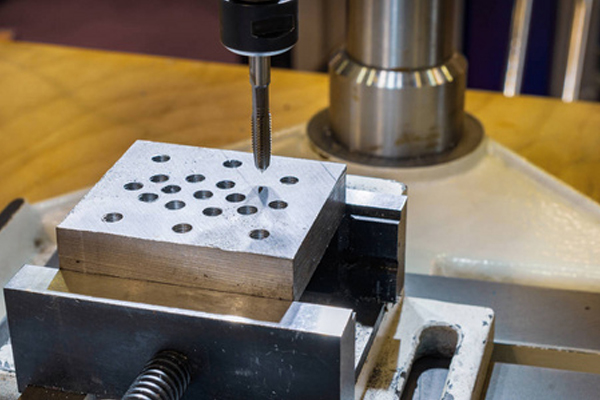
攻牙(攻丝)是用丝锥在底孔中加工内螺纹的工序,也是螺纹加工中变量最多、最难稳定的一环:参数设错,轻则烂牙、磨损加剧,重则断锥卡死在工件里。本文从进给、切削速度、底孔直径三个核心参数讲起,帮你一次设对。 一、进给量:攻牙唯一的”定数” 攻牙与普通切削最大的区别…
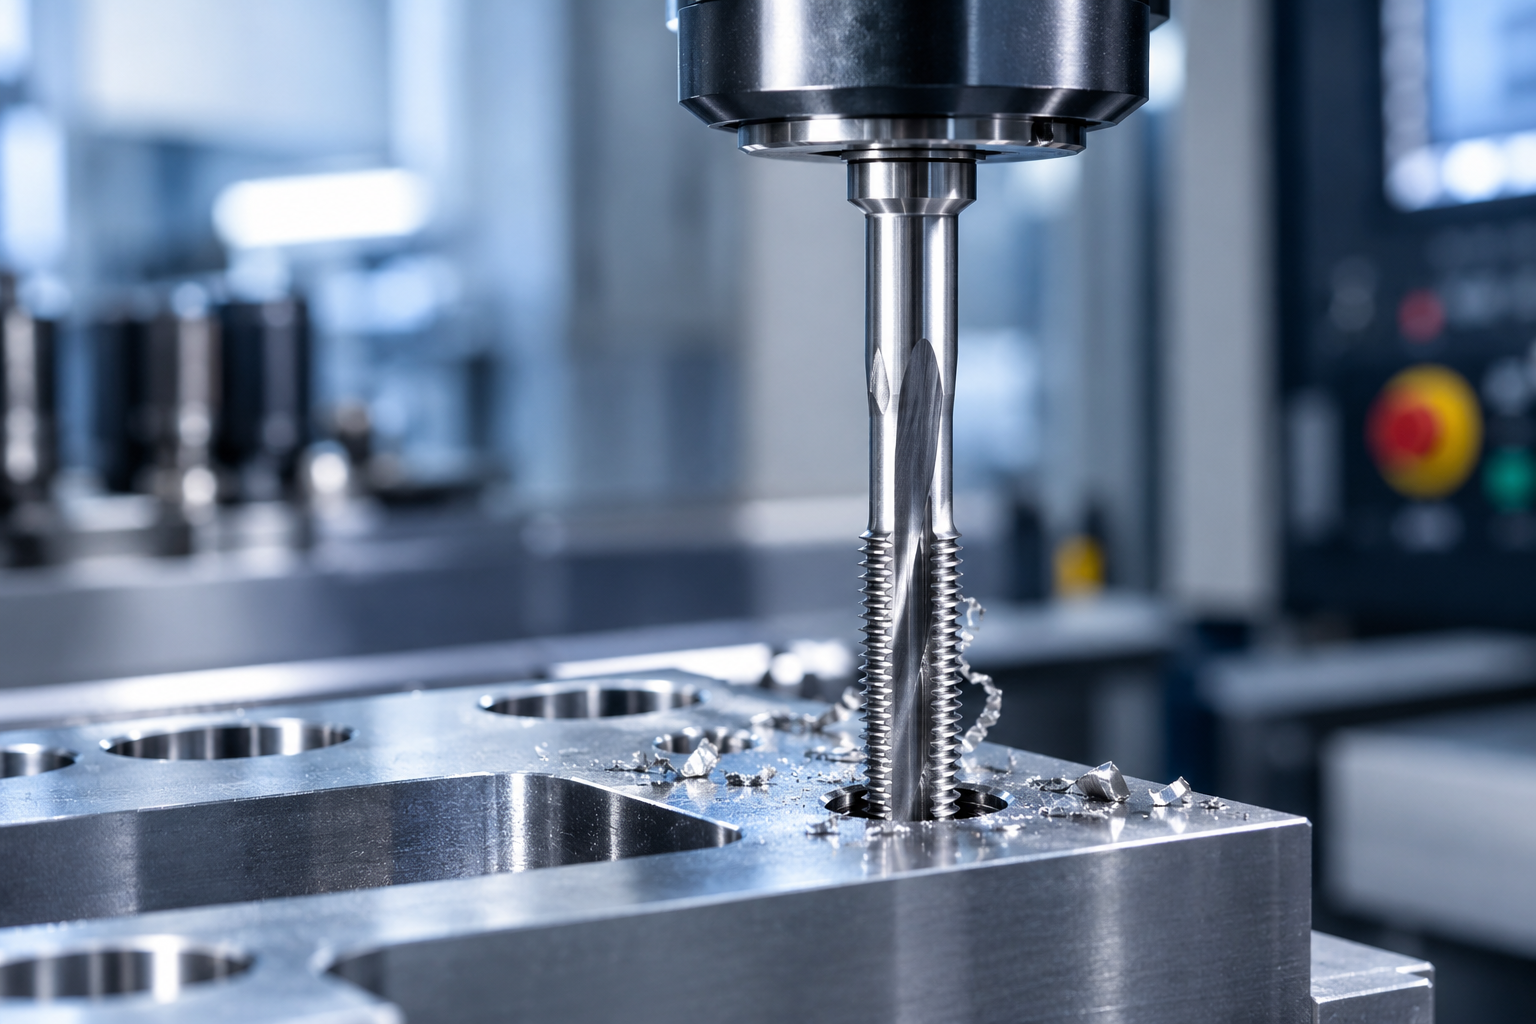
加工不锈钢、高温合金等难切削材料时,不少车间会遇到这样的怪现象:丝锥刃口很快发蓝、发黄,随后磨损急剧加速,寿命骤降至正常水平的几分之一。多数人第一反应是 “这批丝锥质量不行”,其实真正的原因是切削热过高,导致丝锥发生了不可逆的退火软化。 一、退火软化是什么?先…
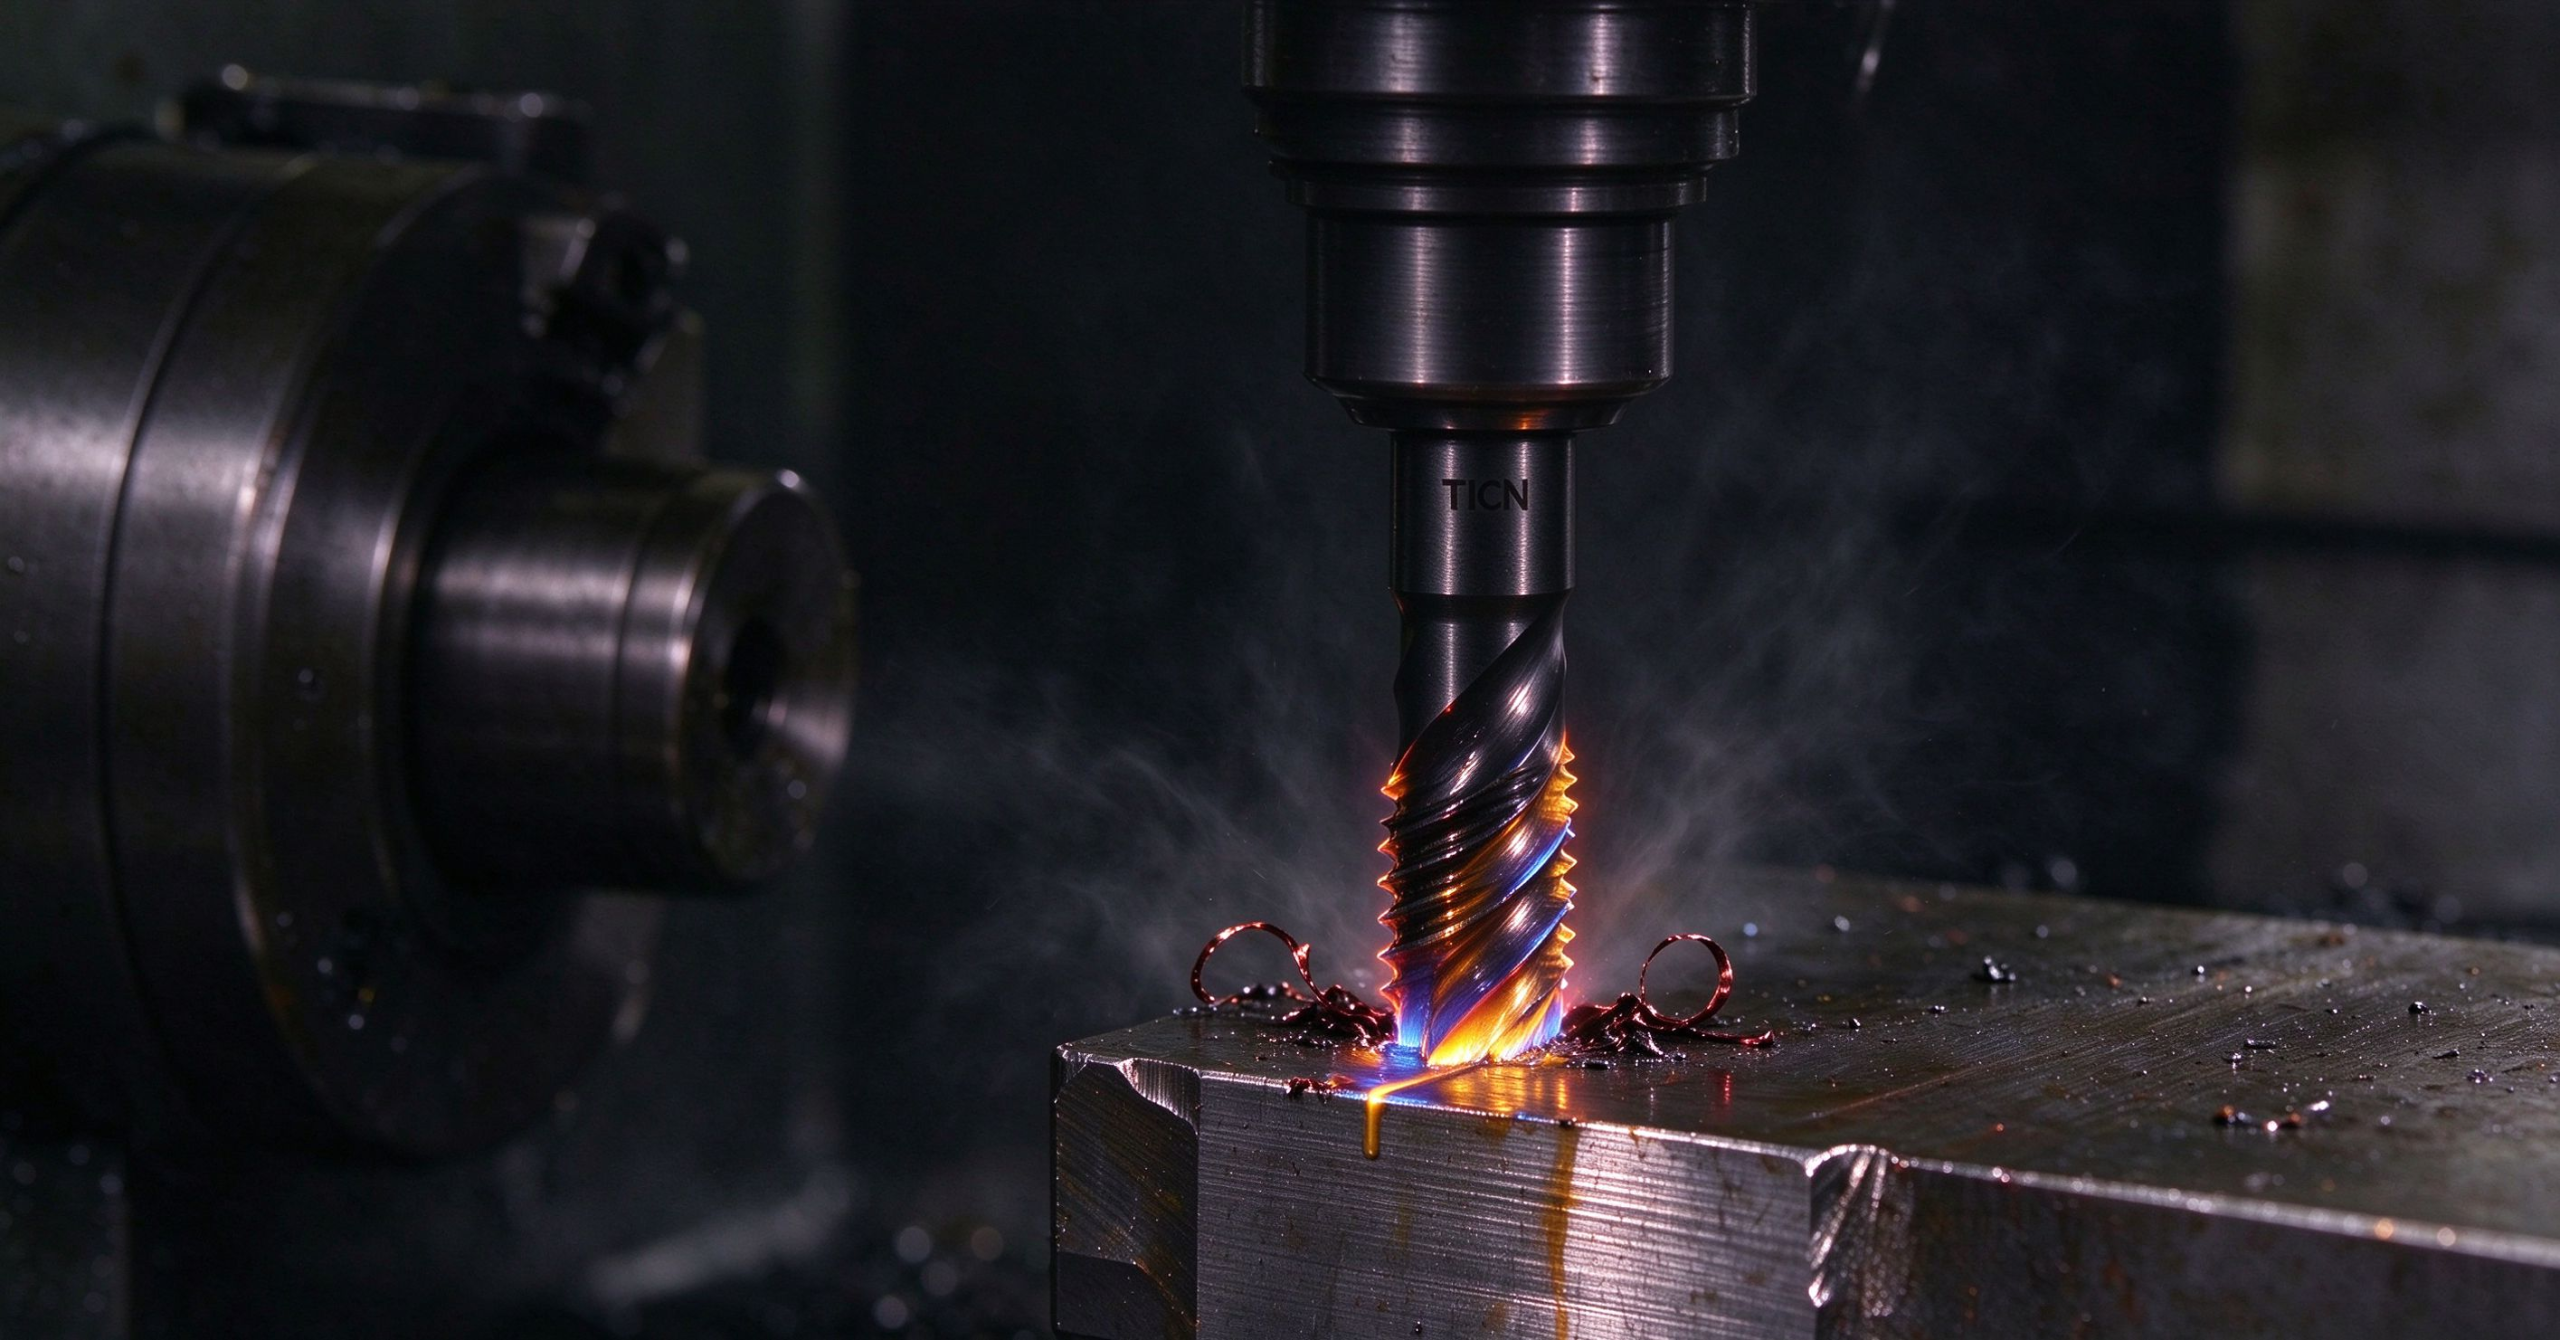
在螺纹加工现场,打滑、牙纹不饱满是极为常见又极易误判的故障。很多人遇到螺纹拧不紧、牙高不足、通止规异常,第一反应是丝锥质量差,直接更换刀具后问题却依然存在。事实上,这类故障往往是底孔精度、刀具状态、装夹同步、工艺参数等多因素叠加的结果,只有找准根源才能彻底解决。 一、…

在机械加工生产中,丝锥作为消耗量极大的精密刀具,其使用寿命直接影响加工成本与生产效率。不少车间都遇到过类似问题:同款丝锥有的能加工上千孔,有的几十孔就出现磨损、崩牙、断锥,很多人第一反应是刀具质量差,却忽略了工艺参数、装夹精度、润滑排屑等隐性因素。 事实上,丝锥寿命…

服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线