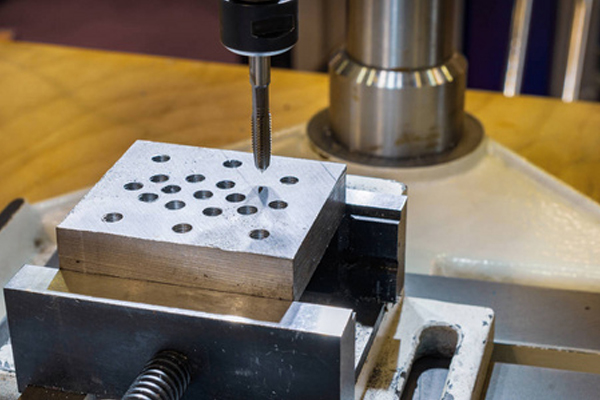
在精密钣金与五金加工中,0.5-2mm 冲压薄板的攻丝工序极易出现孔口毛刺、翻边、烂牙问题,轻则影响装配外观,重则导致产品报废。本文结合川昊精工在螺纹刀具领域的实践经验,拆解毛刺核心成因与落地解决路径。
冲压薄板通常仅能形成 2-4 圈有效螺纹,存在三大先天局限,是毛刺频发的基础背景:
冲压冲孔本身是剪切分离过程,孔口自带塌角、孔尾带有毛刺与撕裂带,是初始毛刺源。底孔直径偏小、冲孔毛刺方向与攻丝方向不匹配、孔口呈喇叭状,都会在攻丝时让毛刺被直接放大。
这是最容易被忽略的根本原因。传统切削丝锥通过切除材料成型,会切断金属纤维,在薄板软质材料上易撕扯出牙丝状毛刺,切屑排出不畅还会造成二次划伤。
挤压丝锥依靠材料塑性变形挤压成型螺纹,无切屑、金属纤维连续,孔口光洁度高,是解决薄板毛刺的关键路径(适配延伸率≥10% 的塑性材料)。
薄板对丝锥状态敏感度极高:切削锥过短会导致单齿切削量过大,撕扯出毛刺;刃口磨损、涂层缺失会加剧黏屑与积屑瘤,催生牙面毛刺。
转速过高会加剧材料回弹翻边;润滑不足、攻丝进给不同步,会导致牙面拉伤、啃牙,进一步加重毛刺问题。
薄板受轴向力易凹陷、振动,若底部无垫板、夹持距离过远,会导致丝锥与孔位相对偏移,出口翻边毛刺显著加重。
结合川昊精工的螺纹加工研发经验,可从五方面系统施策,从源头改善毛刺问题:
川昊精工可提供挤压丝锥、螺旋丝锥、先端丝锥等全品类产品,支持公制、英制、管螺纹等多标准、多工况的选型与定制,助力企业从源头解决薄板攻丝毛刺与烂牙难题。
薄板攻丝毛刺是多因素叠加的结果,而非单一问题导致。厘清核心成因,匹配适配的刀具与工艺方案,就能将毛刺从 “反复返工” 变为 “稳定可控”。选对专业的螺纹刀具合作伙伴,是把控薄板加工质量的关键一步。
服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线