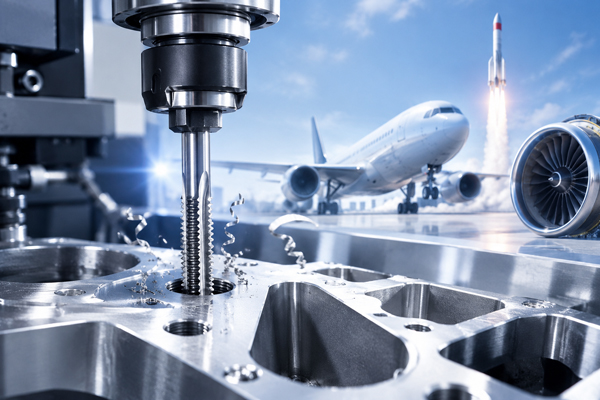
在航空航天制造领域,小到仪表壳体、大到发动机涡轮盘,每一个螺纹孔都直接关系到整机的结构强度与飞行安全。钛合金、镍基高温合金等难切削材料的大规模应用,加上 MJ 螺纹严苛的精度与疲劳寿命要求,让攻丝成为既关键又极易出问题的工序 —— 丝锥崩刃、断锥、螺纹表面质量不达标,都可能导…
丝锥是消耗量极大的精密刀具,很多工厂只关注采购成本,却忽视日常维护 —— 一支保养得当的丝锥,寿命可比粗放使用延长 2~3 倍。本文从磨损判断、使用维护、修磨方法、存储管理四个维度,分享可落地的丝锥维护指南。 一、丝锥磨损的四种典型形态 磨损形态 表现特征 主要原因 后刀面…
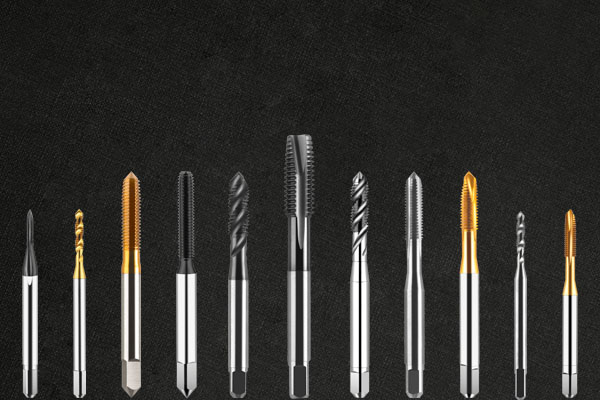
丝锥是内螺纹加工的核心刀具,但直槽、螺旋、先端、挤压、管牙等品类繁多,选错类型易导致螺纹不良甚至断锥。本文按七大维度系统梳理丝锥全品类,附选型速查表,帮助快速对号入座。 一、按加工方式:手用 vs 机用 手用丝锥:碳素 / 合金工具钢制造,尾部方头配铰杠,切削锥长、切入省力,…
在机械加工、钣金五金、精密制造工序中,攻丝是难度极高、容错率极低的核心工序。不同工件材料的硬度、韧性、排屑特性、加工硬化差异极大,同款丝锥适配不同材料,会出现寿命暴跌、粘刀烂牙、崩刃断锥、螺纹毛刺等各类问题。 多数车间攻丝故障,并非操作失误,核心是材料特性与丝锥材质、…
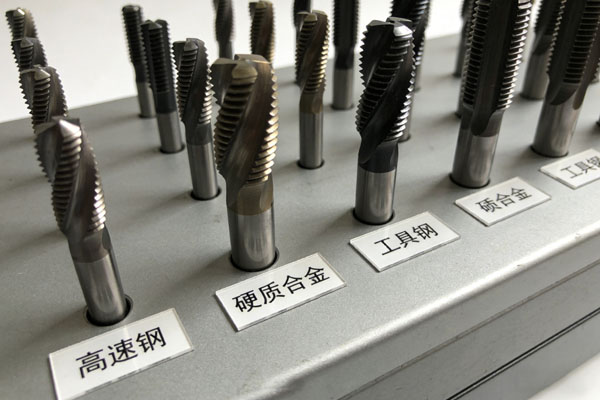
在机械加工行业,不锈钢攻牙一直是公认的高难度工序。相比于普通碳钢、铁件攻牙,不锈钢材质自带粘性大、硬度高、加工硬化快、排屑困难的特性,无论是数控机攻还是手动攻牙,都极易出现丝锥断裂、螺纹烂牙、牙面拉伤、丝锥卡死咬死等问题,不仅损耗刀具、增加生产成本,还会大幅降低加工…
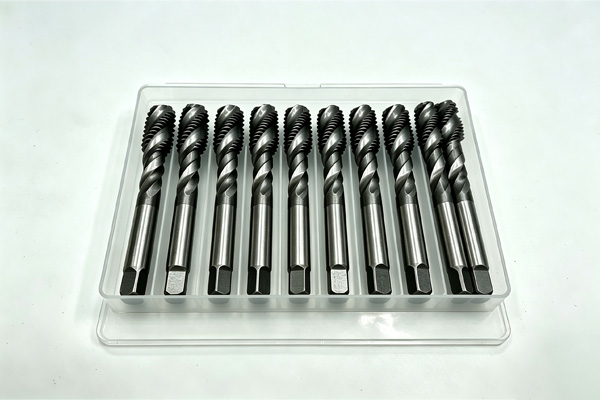
五金加工现场,丝锥崩牙、断牙是高频失效难题。不少从业者第一反应归因为丝锥质量不佳,反复更换品牌、材质与涂层却收效甚微。事实上,绝大多数丝锥早期失效,都源于日常使用中容易忽略的操作误区。结合四川川昊精工在丝锥研发与现场应用中的经验,本文梳理七大高频误区,助力从源头减少断…
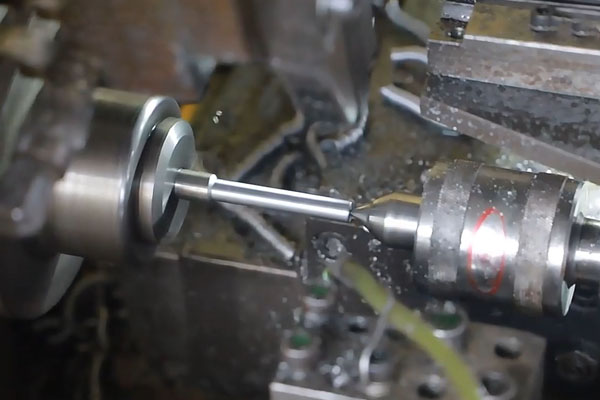
很多加工企业常会遇到:同规格、外观相近的丝锥,实际寿命却相差数倍,有的能稳定加工上千个孔,有的仅加工几十个就出现磨损、崩刃甚至断裂。这其中的差异远不止 “品牌不同” 这么简单。 专注螺纹刀具研发制造的川昊精工(VKS),结合多年行业服务经验,拆解决定丝锥耐磨性的核心隐藏因素。…
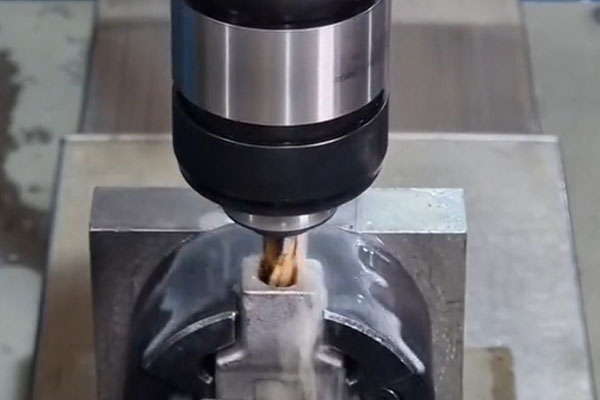
在精密钣金与五金加工中,0.5-2mm 冲压薄板的攻丝工序极易出现孔口毛刺、翻边、烂牙问题,轻则影响装配外观,重则导致产品报废。本文结合川昊精工在螺纹刀具领域的实践经验,拆解毛刺核心成因与落地解决路径。 一、薄板攻丝的先天短板 冲压薄板通常仅能形成 2-4 圈有效螺纹,存在三大先天…
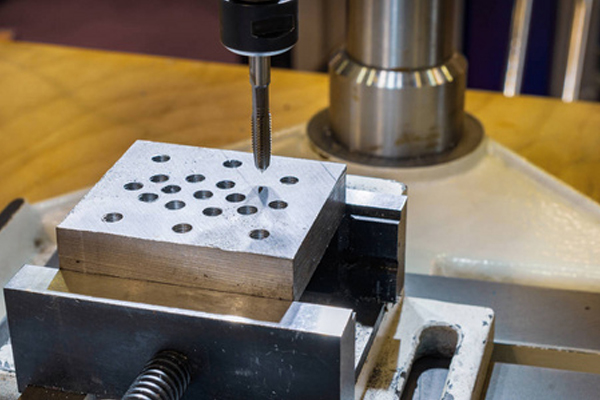
攻牙(攻丝)是用丝锥在底孔中加工内螺纹的工序,也是螺纹加工中变量最多、最难稳定的一环:参数设错,轻则烂牙、磨损加剧,重则断锥卡死在工件里。本文从进给、切削速度、底孔直径三个核心参数讲起,帮你一次设对。 一、进给量:攻牙唯一的”定数” 攻牙与普通切削最大的区别…
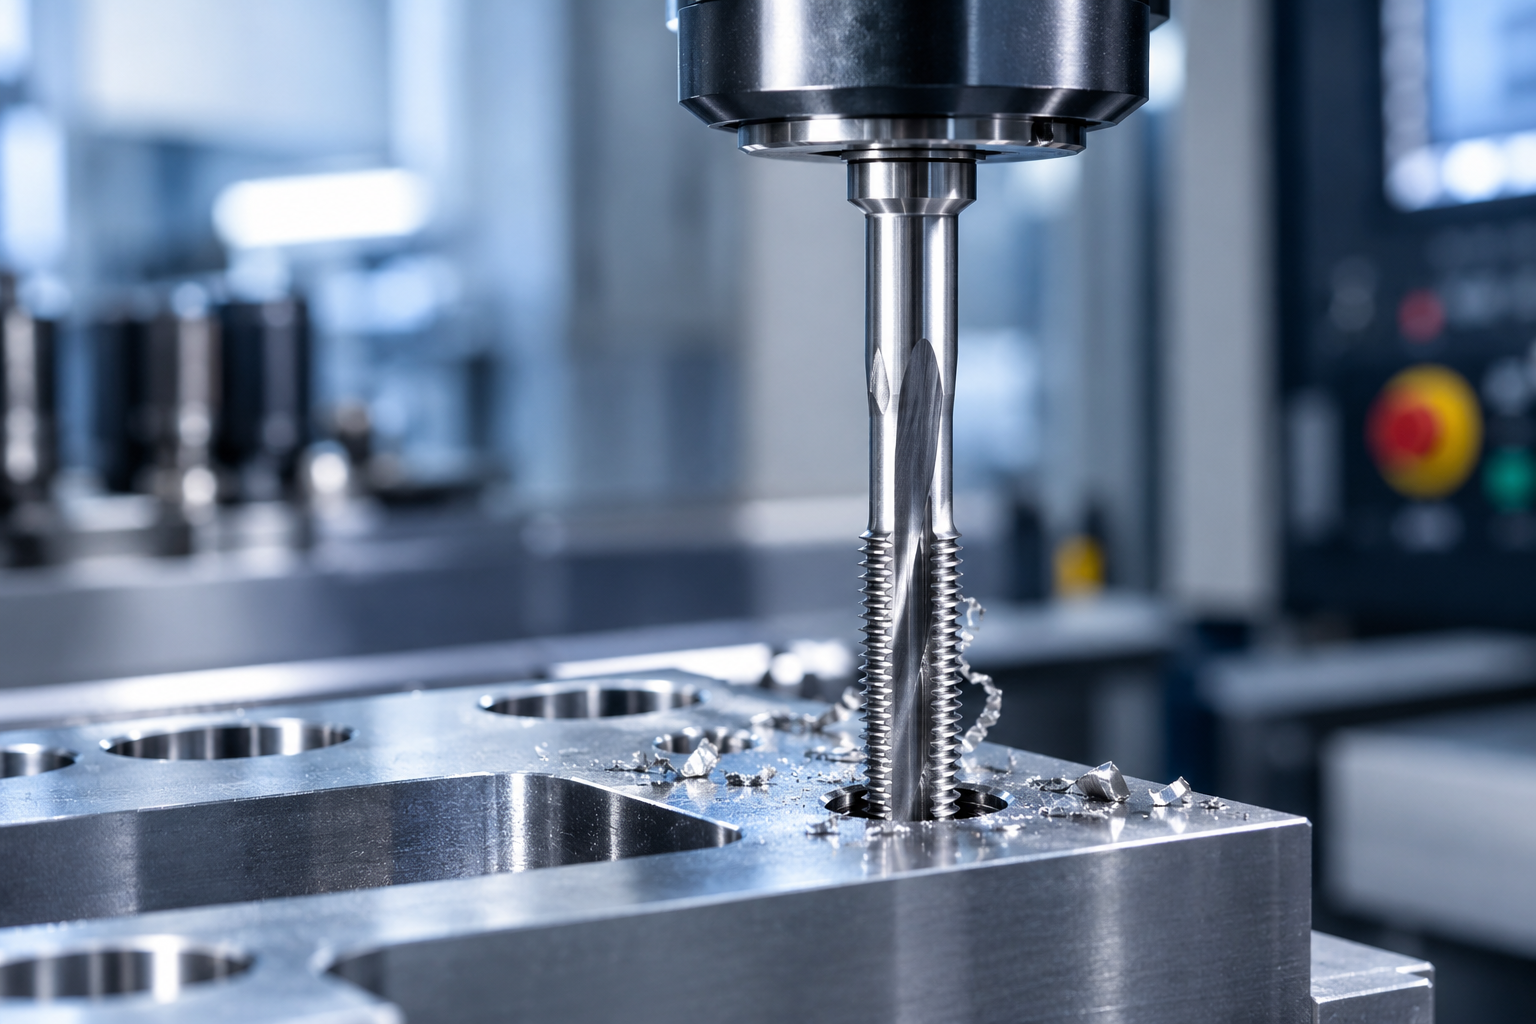
在管道连接、水暖阀门、液压气动、汽车油路等领域,管螺纹承担着密封与紧固的双重职责,而管牙丝锥正是加工这类螺纹的核心刀具。与普通公制螺纹不同,管螺纹多为英制规格,且部分类型带有 1:16 锥度,对丝锥设计、底孔尺寸、操作手法都有特殊要求。不少加工者因混淆管螺纹标准、选错丝锥类…

服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线