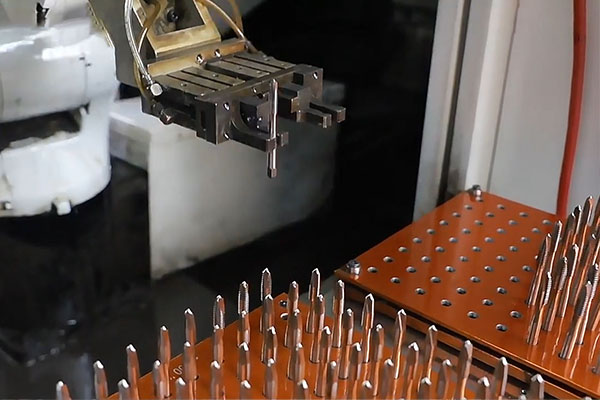
丝锥是消耗量极大的精密刀具,很多工厂只关注采购成本,却忽视日常维护 —— 一支保养得当的丝锥,寿命可比粗放使用延长 2~3 倍。本文从磨损判断、使用维护、修磨方法、存储管理四个维度,分享可落地的丝锥维护指南。
一、丝锥磨损的四种典型形态
| 磨损形态 |
表现特征 |
主要原因 |
| 后刀面磨损 |
校准部牙后侧出现磨损带,中径变小 |
正常切削磨损,寿命终结信号 |
| 积屑瘤 / 粘刀 |
刃口粘附工件材料,牙面拉毛、尺寸不稳 |
转速过高、润滑不足、材料粘性大 |
| 崩刃 / 崩牙 |
切削齿局部崩缺,螺纹毛刺、烂牙 |
切入冲击大、底孔偏小、排屑堵塞 |
| 塑性变形 |
刃口倒圆、牙型变形,切削力骤增 |
切削热过高、超出刀具红硬温度 |
二、使用中的维护:减少非正常损耗
1. 控制切削参数
- 按材料匹配线速度:碳钢 15~25m/min,不锈钢 8~15m/min,铝合金 20~35m/min,铜合金 15~30m/min。
- 小规格(M3 以下)、深孔(L/D≥2)、盲孔场景,转速下调 20%~30%。
- 刚性攻丝保证主轴转速与 Z 轴进给严格匹配,避免螺距偏差刮伤牙型。
2. 保证冷却润滑
- 极压乳化液保持 8%~12% 浓度,油性切削液定期过滤更换。
- 喷嘴对准切削区,深孔优先选用内冷丝锥。
- 铝、铜侧重润滑,不锈钢侧重极压抗磨。
3. 规范排屑操作
- 盲孔、深孔采用啄击式退刀,每进刀 1~2 牙后退刀排屑。
- 通孔用先端丝锥、盲孔用螺旋槽丝锥,选错槽型是排屑不畅的首要原因。
- 加工后用压缩空气吹扫螺纹孔,避免残留切屑。
4. 新刀磨合
新丝锥或修磨后丝锥,前 20 孔用正常转速的 60%~70% 磨合,减少初期崩刃。
三、丝锥修磨:专业操作可重复利用
可修磨条件
切削锥磨损 / 崩刃,但校准部牙型完整、中径未超差;无塑性变形、裂纹,柄部完好;修磨量不超过原切削锥长度 1/3。
修磨要点
- 用工具磨床或专用丝锥磨床沿原前角面修磨,禁止手工砂轮机打磨。
- 修磨后倒棱钝化刃口(0.02~0.05mm),过锋利反而易崩损。
- 修磨后建议重新涂层(TiN/TiAlN),恢复表面性能。
- 同一支丝锥修磨不超过 3 次,避免刚性下降断锥。
不可修磨情况
校准部磨损中径超差、刃口塑性变形、有裂纹或弯曲、M2 以下小规格(修磨价值低)。
四、存储与日常保养
- 分类存储:按规格、标准、类型分格存放,专用刀具柜 / 盒,避免刃口磕碰。
- 防锈处理:使用后清理切屑油污、吹干,长期存放涂防锈油,环境湿度控制在 60% 以下。
- 出入库管理:建立台账记录使用次数与修磨次数,先进先出,磨损 / 待修 / 报废分区存放。
五、寿命管理与更换标准
| 判定维度 |
更换 / 修磨标准 |
| 加工孔数 |
达到经验寿命上限(如碳钢 M6 约 800~1500 孔) |
| 尺寸精度 |
连续 3 件通止规不合格,排除底孔与参数因素 |
| 外观检查 |
后刀面磨损带≥0.3mm,或切削刃崩缺 |
| 切削状态 |
声音异常、扭矩增大、表面粗糙度恶化 |
| 修磨次数 |
累计≥3 次,或芯部直径磨损超原尺寸 5% |
六、常见维护误区
- 丝锥越锋利越好 → 新刃口需倒棱钝化,过锋利易崩刃。
- 切削液越浓越好 → 浓度过高降低冷却效果,按材料匹配即可。
- 断锥都是质量问题 → 70% 以上断锥源于底孔偏小、排屑堵塞、参数不当。
- 修磨后直接用 → 需磨合 + 重新涂层才能稳定使用。
- 丝锥可以混用 → 不同标准(DIN/JIS)、不同槽型不可随意替换。
七、稳定耐用之选:四川川昊精工机械有限公司 VKS 系列
四川川昊精工机械有限公司旗下 VKS 系列丝锥,从选材到制造全流程优化,为日常维护减负:
- 优质基材:高速钢、含钴高速钢、粉末冶金高速钢可选,刃口抗崩损能力强;
- 精密磨制:五轴精密磨制,牙型精度高、刃口一致性好,修磨后仍保持原有精度;
- 涂层工艺:TiN、TiAlN、DLC 多种涂层,减少积屑瘤与磨损,降低维护频率;
- 全品类覆盖:直槽、螺旋、先端、挤压、管牙全系列,规格 M1~M24,便于统一管理;
- 技术支持:提供寿命评估、修磨指导、参数优化等本地化服务。
结语
丝锥维护不是额外负担,而是降本增效的有效手段。从正确使用、专业修磨、规范存储、量化更换四个环节建立标准化流程,既能延长寿命、稳定质量,也能降低断锥导致的工件报废风险。
 浏览手机站
 官方微信
 全国服务热线