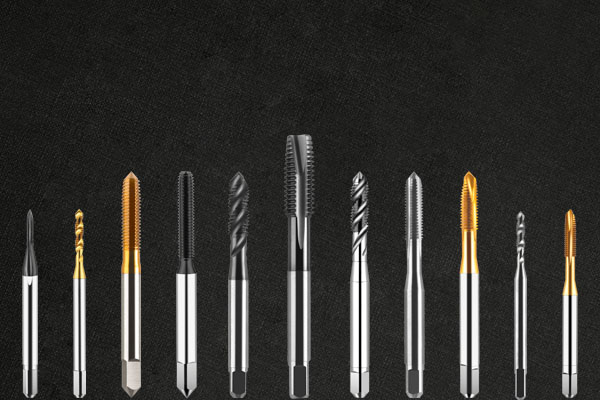
丝锥是内螺纹加工的核心刀具,但直槽、螺旋、先端、挤压、管牙等品类繁多,选错类型易导致螺纹不良甚至断锥。本文按七大维度系统梳理丝锥全品类,附选型速查表,帮助快速对号入座。
槽型决定排屑方向,核心依据是通孔还是盲孔。
| 类型 | 排屑方向 | 核心优势 | 适用场景 |
|---|---|---|---|
| 直槽丝锥 | 垂直排出 | 刚性好、成本低、通用性强 | 通孔、浅孔、铸铁 / 黄铜 / 碳钢 |
| 螺旋槽丝锥 | 向上排出 | 盲孔首选,光洁度好 | 盲孔、深孔、不锈钢 / 铝 / 铜 |
| 先端丝锥 | 向前排出 | 刚性强、支持高速、毛刺少 | 通孔、批量高速、钢件 / 不锈钢 |
| 复合槽型 | 双向优化 | 兼顾排屑与刚性 | 中等深度盲孔 |
不同标准牙型角、螺距、公差不同,丝锥不可互换。
| 标准体系 | 代表类型 | 牙型角 | 应用 |
|---|---|---|---|
| 公制 ISO | M 螺纹 | 60° | 国际通用,机械紧固主流 |
| 英制惠氏 | BSW/BSF | 55° | 英联邦老旧设备维修 |
| 美制统一 | UNC/UNF | 60° | 北美通用,粗 / 细 / 超细牙 |
| 管螺纹 | G/Rc/NPT | 55°/60° | 管道密封,分圆柱与 1:16 圆锥 |
| 传动螺纹 | Tr/ACME | 30°/29° | 丝杠、阀门升降等传动场景 |
管螺纹重点:G(55° 圆柱非密封)、Rc(55° 圆锥密封)、NPT(60° 美制圆锥)三者即使同尺寸也不可混用。
| 材质 | 特点 | 适用场景 |
|---|---|---|
| 碳素工具钢 | 成本低、耐磨性差 | 手用丝锥、普通维修 |
| 合金工具钢 | 韧性耐磨性优于碳素钢 | 手用丝锥、不锈钢手动攻牙 |
| 高速钢 HSS | 红硬性好,中高速切削 | 机用丝锥主流,通用加工 |
| 含钴高速钢 HSS-E | 高温硬度高、耐磨 | 不锈钢、合金钢、高温合金 |
| 粉末冶金高速钢 | 组织均匀、韧性极佳 | 高端丝锥、难加工材料 |
| 硬质合金 | 硬度极高、脆性大 | 铸铁、铝合金高速加工 |
选型口诀:钢件 TiN,不锈钢 TiAlN,铝铜 DLC。
面对品类繁多的丝锥需求,四川川昊精工机械有限公司旗下 VKS 系列实现全品类布局,为各行业加工提供一站式国产替代方案:
无论是通用机加工、汽车零部件、3C 电子、新能源,还是水暖阀门、液压气动,四川川昊精工机械有限公司 VKS 系列均能提供对应的丝锥品类与技术支持。
丝锥选型核心逻辑:先看孔型定槽型,再看材料定材质涂层,最后按标准定规格。掌握七大分类维度与速查表,可快速锁定合适刀具。选择四川川昊精工机械有限公司这样品类齐全、精度稳定的供应商,建立标准化选型规范,是提升螺纹加工效率、降低综合成本的关键。
服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线