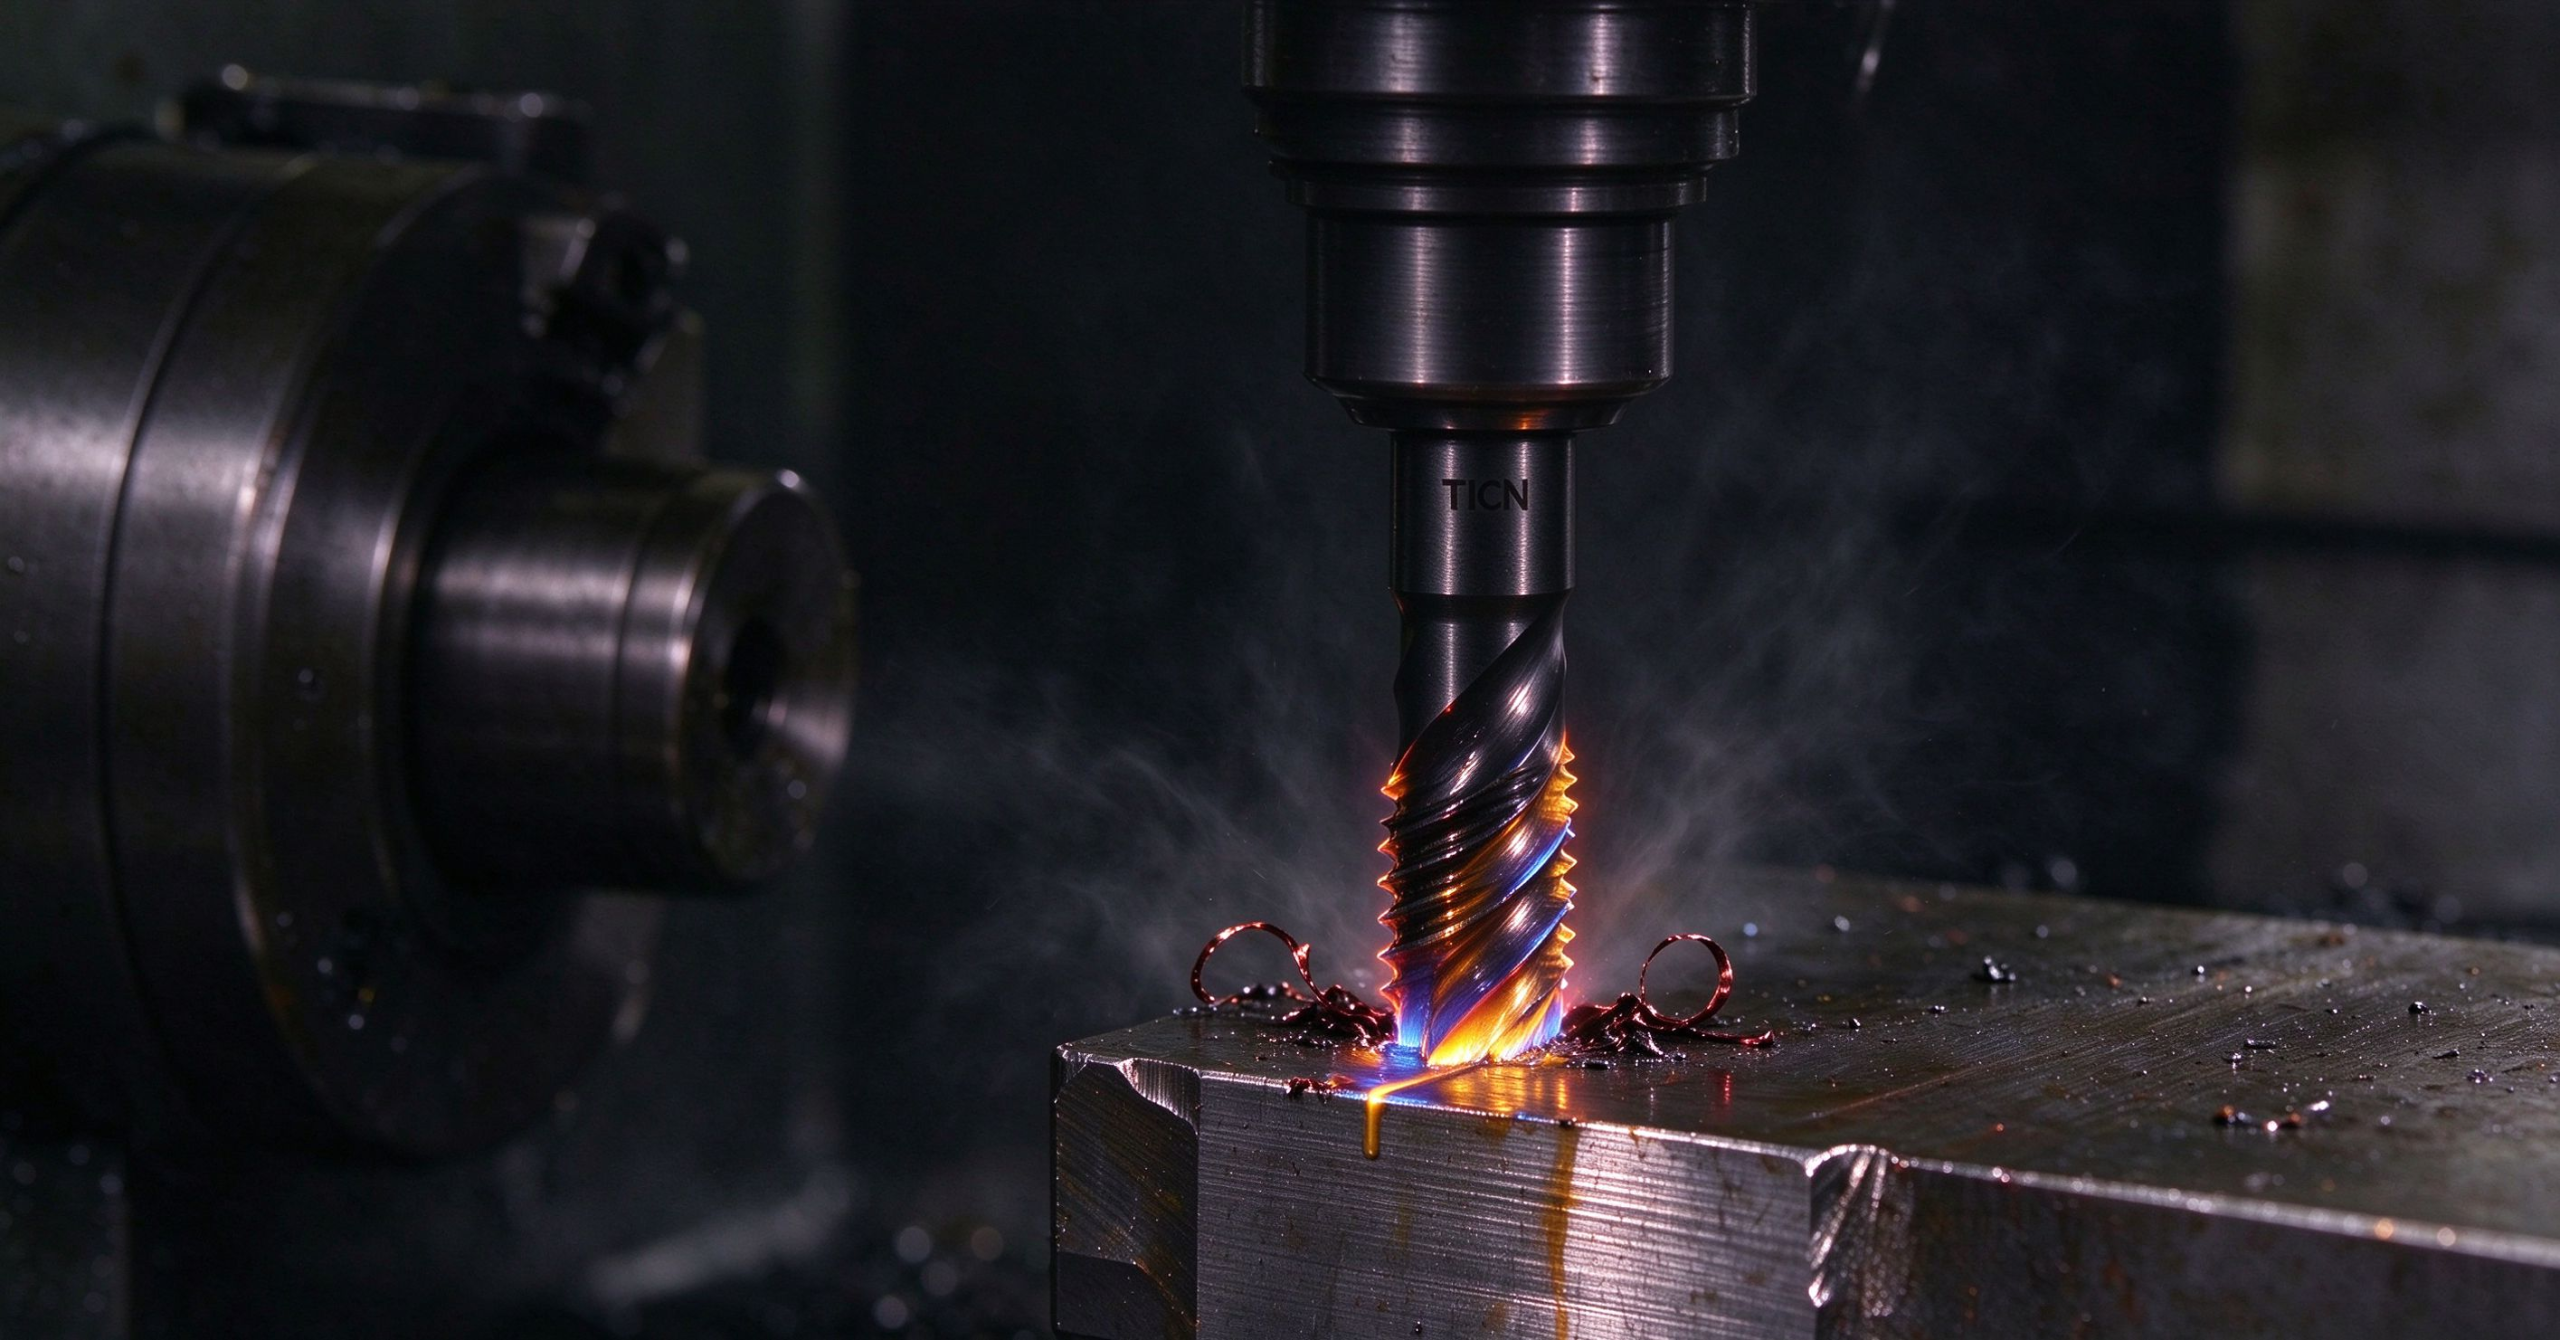
加工不锈钢、高温合金等难切削材料时,不少车间会遇到这样的怪现象:丝锥刃口很快发蓝、发黄,随后磨损急剧加速,寿命骤降至正常水平的几分之一。多数人第一反应是 “这批丝锥质量不行”,其实真正的原因是切削热过高,导致丝锥发生了不可逆的退火软化。
丝锥的高硬度并非天生,而是通过淬火+回火热处理获得的回火马氏体组织决定的(高速钢丝锥硬度通常在 HRC 62-66)。
每种材质都有对应的 “安全温度上限”—— 即回火温度。当刃口切削温度超过这一临界值,回火马氏体开始分解、碳化物聚集长大,硬度迅速下降,行业俗称 “退火变软”(本质是过回火导致的二次软化)。
退火软化有三个显著特征:
| 原因 | 机理 |
|---|---|
| 切削转速过高 | 发热量随速度近似线性上升,最易被忽视 |
| 润滑冷却不足 | “浇点油” 式润滑无法带走热量,摩擦热积聚 |
| 材质与工况不匹配 | 普通 HSS 红硬性有限,加工难切削材料直接超温 |
| 刃口磨损后继续使用 | 磨损增大摩擦→温度升高→加速软化,恶性循环 |
| 排屑不畅 | 切屑堆积二次摩擦,热量在槽内聚集 |
| 深孔 / 盲孔散热差 | 切削液难抵达切削区,冷却严重不足 |
1. 材质升级,看红硬性
红硬性(高温下保持硬度的能力)是衡量丝锥耐高温的核心指标:
| 材质 | 红硬性 | 适用场景 |
|---|---|---|
| 普通高速钢(HSS) | 约 550-600℃ | 一般钢材、常温工况 |
| 含钴高速钢(HSS-E,M35/M42) | 约 600-650℃ | 不锈钢等难切削材料 |
| 粉末冶金高速钢(PM) | 650℃以上,韧性更优 | 高硬钢、复杂工况 |
| 硬质合金 | 800-1000℃ | 高温、高速、高硬度攻坚 |
2. 高温耐磨涂层,隔热减摩
TiAlN、AlCrN 等涂层兼具隔热、减摩、抗氧化三重作用,可显著降低刃口实际温度,是抵抗退火软化的第一道防线。
3. 工艺降速,宁稳勿快
按材料硬度与丝锥类型匹配切削速度,难加工材料、小规格、深孔攻丝需进一步降速,避免 “高速透支”。
4. 充分润滑冷却
选用带极压添加剂的攻丝油 / 水溶性切削液,深孔、盲孔可选用内冷丝锥,确保冷却液抵达切削区。
5. 排屑与寿命管理
通孔优先先端丝锥、盲孔优先螺旋槽丝锥;建立寿命点检制度,刃口出现变色、磨损征兆及时更换,杜绝 “带病工作”。
针对不锈钢、高温合金、淬硬钢等易产生切削热的加工场景,川昊精工提供含钴高速钢、粉末冶金、硬质合金全系列丝锥,搭配 TiAlN、AlCrN 高温耐磨涂层方案,红硬性高、抗温能力强,可有效抑制刃口退火软化,延长刀具寿命,支持按材料、工况非标定制。
丝锥 “退火变软” 不是玄学,本质是切削热管理问题。理解材质红硬性、控制切削温度、匹配材质与涂层,才能让丝锥在高温工况下保持稳定寿命。选对专业的螺纹刀具合作伙伴,是把控高温加工质量的关键一步。
服务热线:13818385395
手机:13818385395
E-Mail:liluo@chseiko.com
公司地址:四川省遂宁市船山区机场北路5号
 浏览手机站
 官方微信
Copyright @ 2026 四川川昊精工机械有限公司 版权所有
服务热线
 全国服务热线